
案例速览
客户:博凯机械(上海)有限公司(德国BHS集团旗下全资子公司)
行业:瓦楞机械与智能包装设备制造
应用工序:高频热处理淬火
污染特点:高温油蒸汽、高粘油雾、焦油复合污染,属于典型的高频热处理油雾治理与淬火油烟治理工况
治理设备:百瑞泽 BE系列油雾收集器 BE-70S 热处理专用机型,基于机械式油雾分离技术
运行验证:2019年6月投入连续运行,稳定运行至今超7年,期间两次常规尾部耗材更换,维护包含分离元件清洁,年均耗材费用不大于2300元(仅耗材成本,不含人工)
项目现场视频对比
通过治理前后现场视频,对比展示高频热处理淬火工况下油雾治理效果变化。
一、项目背景:新设备投产过程中的热处理设备油雾净化挑战
2019年,博凯机械(上海)有限公司一套大型高频热处理设备进入试运行阶段。设备连续生产时,工件淬火瞬间产生大量油蒸汽、冷凝微米油滴以及高粘附性污染物,油雾逸散问题凸显。
项目前期配套使用静电式油雾净化器,但该设备与本高频淬火工况适配性不足,运行期间大量油雾、油烟从设备尾部外排,无法满足现场治理需求。
此类高频淬火产生的污染物,和普通机加工切削油雾存在本质差异,具备“高温、高粘、瞬时高负荷”的特点。治理难点不在于开机短期净化效果,而在于设备能否在常年连续生产工况下,持续维持稳定分离性能,避免净化设备快速堵塞、效能衰减,保障车间环境与安全生产。
二、工况分析:高频淬火油雾,区别于常规油雾
1. 瞬时高温汽化,脉冲式集中产污
高频感应加热后的工件浸入淬火油瞬间,淬火油快速汽化,短时间内爆发大量高温油蒸汽,属于脉冲式产雾,而非持续恒定的废气负荷。
2. 相变冷凝 + 机械扰动形成复合油雾
高温油蒸汽遇冷迅速凝结为微米级油滴;工件进出油槽、流体扰动进一步加剧油雾扩散,形成油蒸汽与液态油滴共存的复合污染物。
3. 高粘性组分易附着,考验设备长效抗堵能力
污染物内含高粘附淬火油以及半固态胶质组分,长期运行极易粘附在滤材或分离构件表面;传统静电、过滤式设备,会逐步发生堵塞、性能衰减,甚至带来安全隐患。
工况小结:本项目为高频感应淬火工况,油雾呈脉冲爆发特征,成功经验不可直接照搬至箱式炉、井式炉等大型持续负荷热处理炉场景。
三、治理方案:匹配高频淬火工况的机械式多级油雾分离技术
百瑞泽技术团队结合现场工艺特性、设备安装空间、原有管路基础开展工况评估,确立核心思路:治理的关键不是追求瞬时高净化指标,而是保障长期运行下稳定的分离能力与抗堵塞能力。
项目选用 BE-70S 热处理专用油雾收集器。设备采用机械式多级合成分离结构,通过多级流道改变气流与油滴运动状态,完成油滴聚并、惯性分离、沉降回收。设备本体内置火焰阻断单元,拦截淬火工况下可能产生的火花与灼热碎屑,降低起火风险。
该技术路线大幅降低对易饱和滤材的依赖,适配高温、高粘、脉冲高负荷的淬火油雾工况。设备采用原位替换方案,依托原有安装基础实施改造,无需大规模改动。
BE-70S 主要技术参数
- 供电:3-380V/50Hz;功率 2.2kW
- 吸收口径:300mm
- 最大风量:70m³/min
- 收集效率:99.99%@0.3μm
- 尾部空气 PM2.5 浓度:≤35μg/m³
- 技术类型:百瑞泽机械式多级油雾分离
备注:分离效率与 PM2.5 指标为实验室标准工况测试结果;现场实际效果受源头捕集条件、油雾负荷波动影响。
四、治理效果:淬火油烟治理改善生产环境,验收流程顺利推进
设备投入运行后,现场油雾逸散问题得到有效控制,淬火油烟治理效果逐步稳定。
作业区域空气环境明显改善,设备表面、墙面及地面长期油污积聚现象减少,生产现场更加整洁规范。
稳定运行效果保障了高频热处理设备后续验收推进,并支持生产线恢复正常运行。
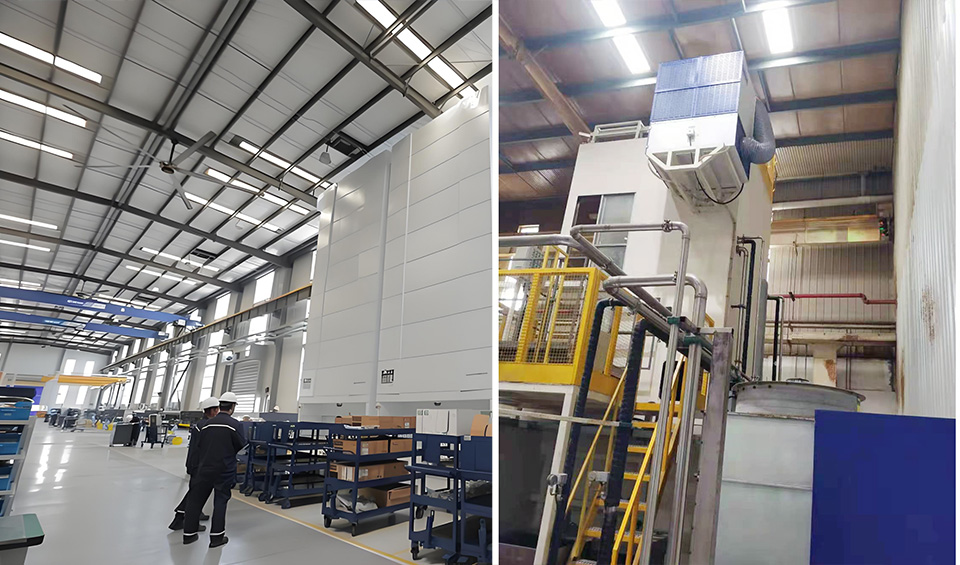
BE-70S 现场安装图片
五、七年运行验证
BE-70S 自 2019 年 6 月投运,截至 2026 年 9 月,已稳定连续运行 7 年。
长期运行实绩:
- 持续适配高频淬火高温、高粘、脉冲式油雾负荷;
- 维护周期约 3 年左右/次,单次维护作业包含各级分离元件清洁以及尾部耗材更换;
- 7 年周期内,共开展 2 次维护,同步完成尾部耗材更换;
- 耗材费用估算:年均耗材费用不大于 2300 元(仅耗材成本,不含人工);
- 全自动运行模式,维护工作量低,减少生产停机损失;
- 现场排放可按需开展检测,验证排放指标。
长期现场验证表明:复杂工业油雾治理的核心,是污染物特性、设备结构与现场运行条件三者之间的精准匹配。
说明:本案例仅代表该现场工况下的运行结果,不同现场条件治理效果存在差异。
六、污染物排放说明(VOCs)
本项目治理目标聚焦油雾颗粒控制。
VOCs 判定原则:当油雾废气中 VOCs 检测值低于国家相关排放限值,可直接排放,无需增设 VOCs 处理单元;若 VOCs 浓度高于直排限值,则设备尾部气体需要配套 VOCs 治理设施。判定可参考《挥发性有机物无组织排放控制标准》等国家规范。
七、适用边界说明
重要前提:整套治理效果建立在油雾源头可有效密闭收集的基础上;若源头捕集失效,即便设备本体性能达标,整体治理效果仍无法保证。
推荐适用工况
- 高频感应淬火产生脉冲式高粘淬火油雾;
- 产污设备本体具备密闭收集条件;
- 污染物以油滴、胶质油雾为主,无大量强腐蚀组分;
- VOCs 浓度满足直排管控要求,或尾部可配套 VOC 治理设施。
不建议直接套用
- 箱式炉、井式炉等大型热处理炉持续大负荷焦油工况;
- 废气含强酸、强碱等强腐蚀组分;
- VOCs 浓度超标,且无配套 VOC 治理方案;
- 源点敞开,无法实现油雾有效捕集的工位。
八、案例价值:从短期达标到长期稳定运行
博凯机械案例印证工业油雾治理的核心逻辑:不同工艺产生的污染特征差异巨大,方案选型不能只看单一净化参数,需要综合污染物形成机理、分离原理、长期运维需求整体评估。
原静电式净化器失效根源在于工况适配性不足,面对高频淬火脉冲爆发、高粘胶质油雾,很快出现油雾大量穿透、尾部油烟外溢,无法实现长期稳定治理。BE-70S 机械式多级分离方案针对性解决该痛点,实现长达 7 年稳定运行、低耗材投入。
针对高频热处理淬火及同类脉冲爆发式复杂油雾工况,百瑞泽依托机械式油雾分离技术,为制造业提供长效稳定、低维护成本的油雾治理解决方案。
常见问题(FAQ)
高频热处理油雾治理与普通机加工油雾治理的核心区别是什么?
两者污染物形成机制、工况负荷、污染属性差异极大,不可通用同一套治理方案。高频热处理淬火属于“脉冲式瞬时高温产污”:高温工件入油瞬间快速汽化,短时间爆发大量高温油蒸汽,经冷凝形成微米级复合油雾;同时污染物含高粘附性淬火胶质、半固态粘稠组分。而普通机加工油雾多为常温、低粘度、稳定均匀的悬浮油滴。因此热处理工况对设备的“抗粘附、抗堵塞、长期稳定分离能力”要求远高于普通机加工工况,常规过滤、静电设备极易快速失效。
原项目为何淘汰传统静电式油雾净化器?失效核心原因是什么?
项目前期配套静电式油雾净化器,因“工况适配性严重不足”无法满足生产需求。静电设备依赖电场吸附原理,面对高频淬火高温、高粘、脉冲爆发式胶质油雾,极易发生极板积油、结焦、击穿,导致净化效能快速衰减,运行过程中出现大量油雾、油烟从设备尾部外溢,无法控制车间油雾逸散,也无法满足长期生产与环保验收要求,最终采用 BE-70S 进行原位替换改造。
BE-70S 在博凯机械项目的长期运行实绩与运维标准是什么?
BE-70S 自 2019 年 6 月投运,截至 2026 年 9 月已“连续稳定运行 7 年”,适配高频淬火全工况生产需求。设备标准运维周期为“3 年左右一次例行维护”,维护内容包含各级机械式分离元件深度清洁、尾部耗材更换;7 年现场仅完成 2 次全套维护及耗材更换,设备全自动运行,无需频繁停机检修。成本方面,设备“年均耗材费用≤2300 元(仅耗材成本,不含人工)”,运维成本极低;改造后车间油雾逸散完全受控,现场环境整洁规范,顺利保障设备验收与生产线常态化运行。本案例仅代表该项目现场工况表现,不同现场条件效果存在差异。
为什么高频热处理油雾治理,核心考验的是设备长期稳定性而非初始净化效果?
高频淬火工况持续存在高温、高粘、脉冲高负荷污染,含有大量易结焦、易附着的半固态胶质污染物。传统治理设备依赖滤材、电场等易损耗部件,高粘污染物会快速造成滤材堵塞、电场结焦,短时间内出现风量衰减、净化效率暴跌、设备失效。工业热处理油雾治理的核心难点,并非开机瞬间的达标效果,而是设备能否在多年连续生产中,持续抵御污染物粘附、堵塞,保持稳定的分离性能,这也是机械式分离技术相较于传统技术的核心优势。
高频淬火高粘油雾工况,选型治理设备的核心要点有哪些?
第一,“匹配工况特性”:优先适配高频感应淬火脉冲式高温、高粘、胶质复合油雾工况,拒绝套用普通机加工油雾治理方案;第二,“重视长效抗堵能力”:优选机械式多级分离结构,摆脱对易饱和滤材的依赖,适配长期高负荷生产;第三,“兼顾安全与合规设计”:设备需配套进气端防火阀及内置火焰阻断单元,适配热处理消防管控要求;第四,“考量运维经济性”:优先长维护周期、低耗材成本、可原位替换的设备,减少改造投入与生产停机损失;第五,“明确治理边界”:区分油雾颗粒治理与 VOCs 治理,对照《挥发性有机物无组织排放控制标准》等规范匹配现场环保要求。
本项目 VOCs 治理逻辑是什么?是否所有热处理油雾都需要处理 VOCs?
本项目核心治理目标为“油雾颗粒物净化”,遵循国家环保管控准则,可参考《挥发性有机物无组织排放控制标准》进行判定:当淬火油雾衍生的 VOCs 本底浓度低于国家直排限值时,无需增设专用 VOCs 治理设备,可直接达标排放;若现场 VOCs 检测浓度超标,则需在设备尾部配套 VOCs 治理设施。本项目现场 VOCs 浓度若满足直排标准,则仅需完成油雾收集即可实现合规排放。
BE-70S 设备核心技术参数与安全配置是什么?
设备采用百瑞泽自主机械式多级油雾分离技术,核心参数:3-380V/50Hz、2.2kW,吸收口径 300mm,最大风量 70m³/min,对 0.3μm 细微颗粒收集效率达 99.99%,设备尾部空气 PM2.5 浓度≤35μg/m³(数据为实验室标准工况测试结果)。安全配置建议选择采用“双重防火防护”:管路进气端预装防火阀,设备内部集成火焰阻断单元,可有效拦截淬火工况产生的火花、灼热碎屑,规避消防安全风险。
本案例成功经验的适用边界是什么?哪些工况不建议套用?
本方案“仅适用于高频感应淬火工况”:脉冲式高粘油雾、设备本体具备密闭收集条件、污染物以油滴和胶质组分为主。不适用于:箱式炉、井式炉等传统大型热处理炉的持续大负荷焦油工况;含强酸、强碱腐蚀组分的废气工况;VOCs 浓度超标且无配套治理条件的场景;源头敞开、无法实现有效油雾捕集的工位,严禁盲目直接套用。本案例仅代表该现场工况下的运行结果,不同现场条件治理效果存在差异。
案例实体关联
客户:博凯机械(上海)有限公司
行业:装备制造(瓦楞机械与智能包装设备)
工艺:高频热处理淬火
工况:高温油蒸汽、高粘油雾、焦油复合污染
应用产品:BE系列油雾收集器 BE-70S 热处理专用机型
关联技术:机械式油雾分离技术
案例类型:高频热处理油雾治理、淬火油烟治理、高粘油雾处理专项案例
关键词:高频热处理油雾治理、淬火油烟治理、高粘油雾处理、热处理设备油雾净化、机械式油雾分离、BE系列油雾收集器