吸收能力尚可,但尾部排气不够洁净
部分设备能够维持较明显的吸入效果,但尾部排气仍带有较多污染物,说明"吸进去"并没有完全解决净化问题。

从2台试用到持续采购:复杂加工现场的油雾治理验证
客户:索斯科锁定技术(深圳)有限公司,后续延伸至索斯科佛山公司
行业:精密五金及紧固件制造,加工设备以进口机床、五轴数控机床为主
应用工序:五轴数控机床加工、机床内腔狭长、油雾浓度高,属高油雾负荷连续加工工况
污染特点:已配置多台欧美及日本品牌进口油雾收集器,车间油雾污染仍长期存在;部分设备吸收能力尚可但尾部排气不够洁净,部分设备提高过滤强度后吸力又快速下降
治理设备:百瑞泽 EC系列油雾收集器、百瑞泽 BR-M系列油雾收集器 EC-2PS、BR-20M等机型,基于机械式油雾分离技术
运行验证:先采购 2 台试用,约 3 个月实际运行验证后,将原有同类进口油雾收集器全部拆除并由百瑞泽产品替换,稳定运行至今超10年,佛山公司随后陆续安装应用
索斯科深圳项目的难点不是"有没有油雾收集器",而是已经配置多台进口设备和进口油雾收集器后,车间油雾问题仍然长期存在。项目最终聚焦到一个核心问题:如何在高油雾负荷下,同时保持吸收能力、净化能力和持续处理能力,实现进口油雾收集器替换与工业油雾治理的长期稳定。
索斯科与百瑞泽并非第一次接触。约两年前双方曾有过业务洽询,但当时因包含价格因素在内没有继续合作。两年后,索斯科锁定技术(深圳)有限公司再次联系百瑞泽,希望解决长期困扰车间的油雾污染问题,体现了客户对五轴机床油雾治理等复杂工况解决方案的迫切需求。

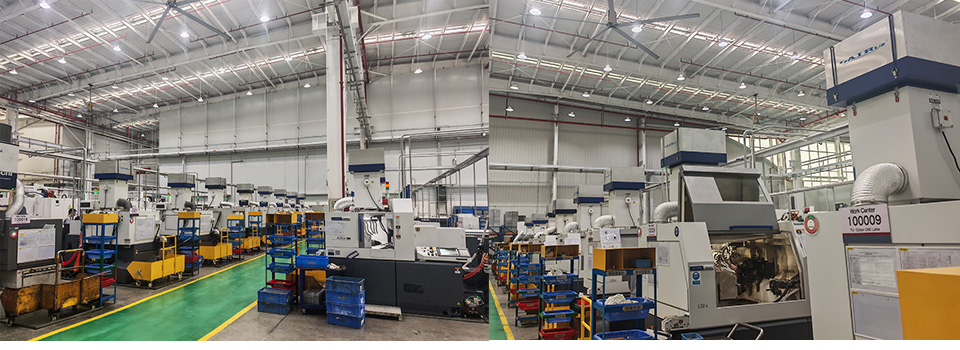
索斯科深圳车间加工设备排布较为密集,设备以进口机床为主,其中包括较多五轴数控机床。部分机床内腔狭长,运行过程中油雾浓度较高,对油雾收集设备的持续处理能力提出了更高要求,是典型的高油雾浓度工况进口油雾收集器替换场景。
现场大多数设备已经配备欧美品牌油雾收集器,少量设备采用日本品牌产品。即使按照使用要求正常运行并定期更换维护材料,车间油雾污染仍未得到理想控制,说明单纯依赖进口品牌油雾收集器并不能自动解决高油雾负荷工况下的治理难题。

部分设备能够维持较明显的吸入效果,但尾部排气仍带有较多污染物,说明"吸进去"并没有完全解决净化问题。
部分设备通过提高后级过滤强度改善排气状态,但随着过滤负荷不断增加,使用周期缩短,较快出现阻力升高、吸收能力下降甚至堵塞。
现场真正需要解决的不是单一的吸力或过滤效率,而是在高负荷连续运行中,让吸收能力与净化能力同时保持稳定,这正是油雾收集器持续处理能力的核心体现。
现场还使用专业仪器对部分设备排出口进行了污染物检测,当时检测状态显示部分排气仍处于明显污染水平。这一结果进一步印证了现场观察到的问题:已有设备并没有形成稳定、长期的油雾治理效果,亟需有效的进口油雾收集器替换方案。


针对索斯科现场的设备布局和油雾负荷,百瑞泽首先从污染源头治理入手。油雾在机床内部形成后,尽可能就近收集和处理,可以减少污染物在车间内扩散,也有利于控制整体处理风量和能耗。
在设备选择上,项目不再只比较初始过滤效率,而是同时关注吸收能力、分离能力、维护周期以及设备运行一段时间后的稳定性。对于高油雾浓度工况,主体处理结构需要尽可能承担更多气液分离任务,降低后级过滤材料快速饱和所带来的阻力和维护压力,这也是进口油雾收集器替换方案中的关键考量。
这一思路与百瑞泽长期强调的机械式油雾分离方向一致:先通过气液分离结构持续分离和回收油液,再根据实际工况配置必要的后级处理,确保五轴机床油雾治理的长期稳定。
项目合作初期,索斯科也曾提出,百瑞泽部分机型价格甚至高于某些进口同类产品。但经历此前多次设备投入后,客户已经不再单纯以采购价格作为判断依据,而更加关注长期使用效果和维护成本,这正是进口油雾收集器替换决策中的理性转变。
索斯科首先采购2台百瑞泽油雾收集器进行现场验证。经过约3个月的实际运行,设备表现达到客户预期,随后开始陆续采购百瑞泽产品,验证了百瑞泽在高油雾浓度工况下的持续处理能力。
随着现场使用和进一步验证,索斯科深圳公司将原有同类进口油雾收集器全部拆除,并以百瑞泽产品进行替换。
此后,索斯科佛山公司也开始陆续安装百瑞泽油雾收集设备。截至目前,现场未发现安装其他同类油雾收集产品。
从最初2台设备的现场验证,到深圳公司的持续采购和原有进口同类产品全面替换,再到佛山公司的后续应用,这一过程形成了清晰、连续的实际使用验证路径,充分体现了百瑞泽在进口油雾收集器替换项目中的长期应用价值。